- Пuppy System
- Пабло Эскобар
- Производство Декора
- Производство Гранул
- Пазовальный Станок
- Паз Для Шипа
- Пайка Бампера
- Производство Вина
- Пайка Аккумуляторов
- Пабг Мобайл
- Пайка Алюминия
- Производство Водки
- Пайка Деталей
- Производство Бетона
- Пазлы Для Взрослых
- Пазовый Рез
- Пазл Онлайн
- Пабг Настройки
- Производство Блоков
- Производство Алкоголя
- Производство
- Производство Бочек
- Производство Гнутиков
- Производство Вощины
- Производство Аксессуаров
- Производство Бойлов
- Павел Солдатов
- Пайка Диодов
- Производство Ароматических Свечей
- Производство Ваты
По теме производство валов нашлось 1 видео
Здесь представлены видео, связанные с темой «Производство Валов». Для просмотра доступно 1 видео.
Загрузка видео
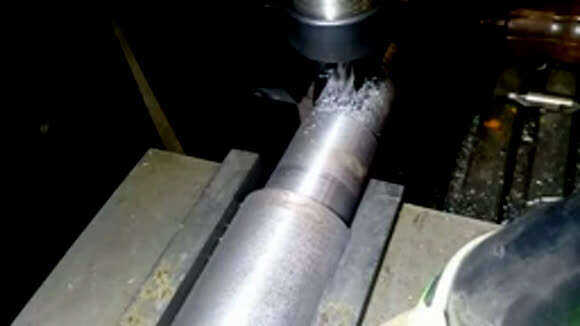
Производство валов: как изготавливают детали и что показывает технология
Производство валов это последовательная обработка металлической заготовки, в результате которой получают деталь заданной формы, размеров, точности и эксплуатационных характеристик. Основу процесса обычно составляет токарная обработка, но для сложных валов дополнительно применяют фрезерование, шлифование, нарезание шлицев, изготовление шпоночных пазов и термообработку.
Если вы хотите смотреть онлайн видео по теме «Производство валов», видеоматериал особенно полезен для понимания последовательности операций: от подготовки заготовки до контроля готовой детали. На экране хорошо видны установка детали, работа режущего инструмента, формирование ступеней и шеек, а также последующая обработка поверхностей.
Из чего начинается изготовление вала
Первым этапом становится изучение чертежа или технического задания. Определяются материал, диаметры, длина, посадочные поверхности, допуски, шероховатость, наличие резьбы, шлицев и других элементов. От этих требований зависит весь технологический маршрут.
Для изготовления могут использоваться различные виды заготовок: прокат, поковки и другие полуфабрикаты. Выбор зависит от конструкции детали, материала, размеров и характера производства. Для ответственных изделий большое значение имеет не только геометрия, но и свойства металла после последующей обработки.
Основные этапы производства валов
- Подготовка заготовки. Заготовку отрезают, очищают и подготавливают к установке на оборудование.
- Токарная обработка. Формируются наружные диаметры, ступени, торцы, канавки и посадочные шейки.
- Сверление и фрезерование. При необходимости выполняются отверстия, лыски, шпоночные пазы и другие элементы.
- Изготовление шлицев. Для передачи крутящего момента применяются соответствующие технологии обработки шлицевой поверхности.
- Термообработка. Закалка, отпуск, нормализация или другие операции назначаются в соответствии с требованиями к детали.
- Шлифование. Используется для чистовой обработки ответственных поверхностей и получения требуемой геометрии и шероховатости.
- Контроль. Проверяются размеры, биение, соосность, шероховатость и другие параметры, указанные в документации.
Какие бывают валы
Конструкция определяется назначением детали. В производстве встречаются гладкие, ступенчатые, шлицевые и полые валы, а также более сложные изделия карданные, коленчатые, кулачковые и валы-шестерни.
| Тип | Особенность | Применение |
|---|---|---|
| Гладкий | Простая цилиндрическая форма | Механизмы и приводы |
| Ступенчатый | Несколько участков разных диаметров | Редукторы, приводы, машины |
| Шлицевый | Продольные шлицы для передачи момента | Трансмиссии и приводные узлы |
| Вал-шестерня | Вал объединён с зубчатым элементом | Зубчатые передачи |
Почему важна точность обработки
Вал работает совместно с подшипниками, муфтами, шестернями и другими деталями. Ошибка в посадочном диаметре, нарушение соосности или чрезмерное биение способны повлиять на работу всего узла. Поэтому контроль выполняют не только после завершения обработки: критические параметры проверяются и в процессе изготовления.
Для отдельных поверхностей может потребоваться термическое упрочнение, а затем шлифование. Такая последовательность позволяет совместить необходимые свойства материала с точной геометрией рабочих участков.
Что можно увидеть в видео о производстве валов
Хороший производственный ролик позволяет проследить полный маршрут детали: установку заготовки в станок, черновое и чистовое точение, обработку пазов или шлицев, финишные операции и контроль. Такой формат помогает увидеть то, что сложно передать одним техническим описанием, реальную последовательность работы оборудования.
FAQ
Из какого металла изготавливают валы?
Материал выбирают по нагрузке, условиям эксплуатации, требованиям к прочности, износостойкости и другим характеристикам детали. В промышленности применяются углеродистые и легированные стали, а для специальных задач нержавеющие и другие сплавы.
Обязательно ли шлифовать готовый вал?
Нет. Шлифование назначают тогда, когда требуемую точность, геометрию или шероховатость нельзя получить предыдущими операциями либо когда этого требует чертёж.
Зачем нужна термообработка?
Она позволяет изменить свойства материала и повысить требуемую прочность или износостойкость отдельных участков детали. Конкретный режим определяется материалом и техническими требованиями.
Что проверяют у готового вала?
Контролируют размеры и посадки, соосность, радиальное и торцевое биение, шероховатость, геометрию пазов и шлицев, а при необходимости твёрдость и другие параметры.
Можно ли изготовить вал по образцу?
Такая технология применяется: при наличии исходной детали или её образца производитель может определить необходимые параметры и разработать процесс изготовления. Конкретная возможность зависит от состояния образца и требований к новой детали.
Производство валов нагляднее всего воспринимается непосредственно в работе оборудования: от металлической заготовки до готовой детали проходит несколько взаимосвязанных операций, и точность каждой из них влияет на конечный результат.